Grundrollen för industriell kross- och sliputrustning
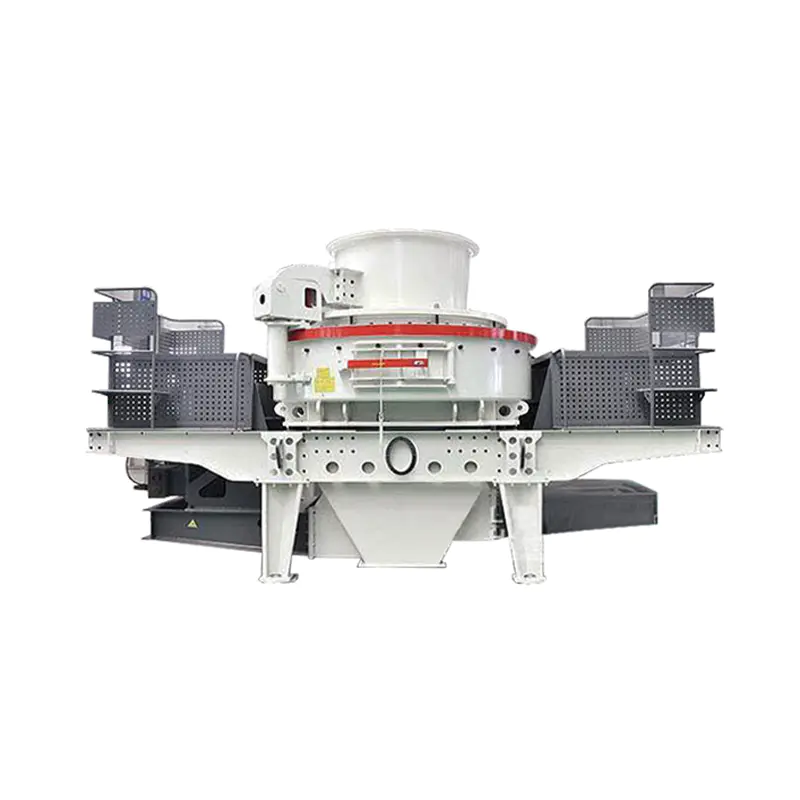
Innan något bulkmaterial kan klassificeras, torkas eller förvandlas till en färdig produkt måste det först reduceras till en fungerande partikelstorlek. Industriell kross- och sliputrustning utför detta grundläggande steg inom cement, kemiteknik, kraftproduktion och järn- och stålverksamhet, och bryter ner råmaterial genom mekanisk kraft så att senare bearbetningssteg kan arbeta effektivt.
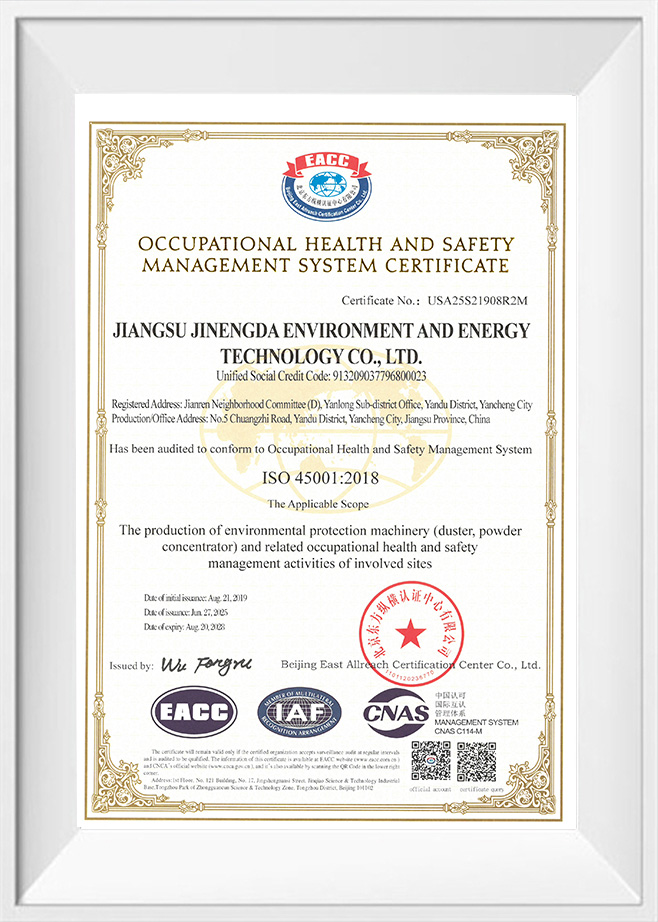
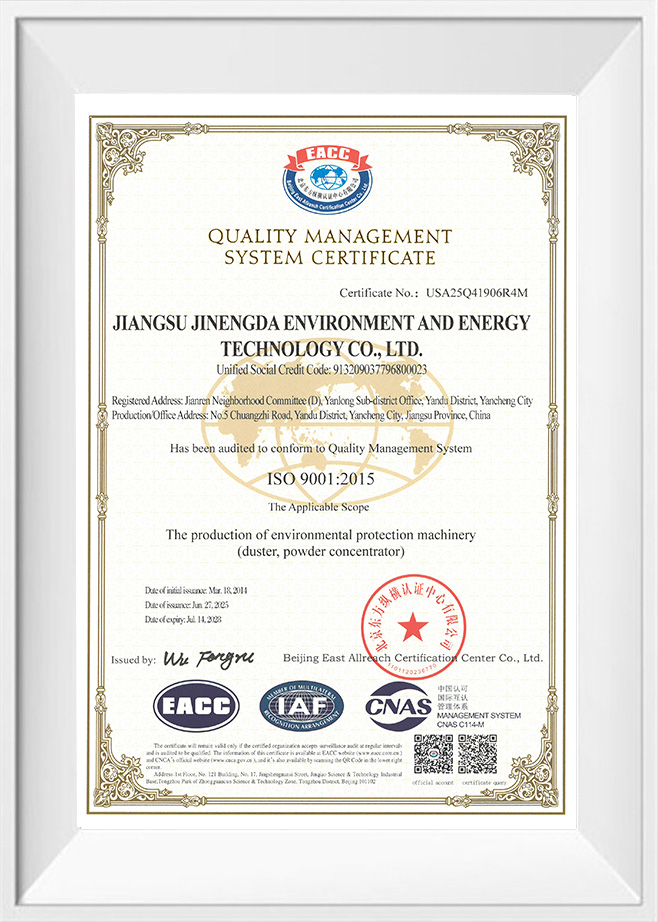
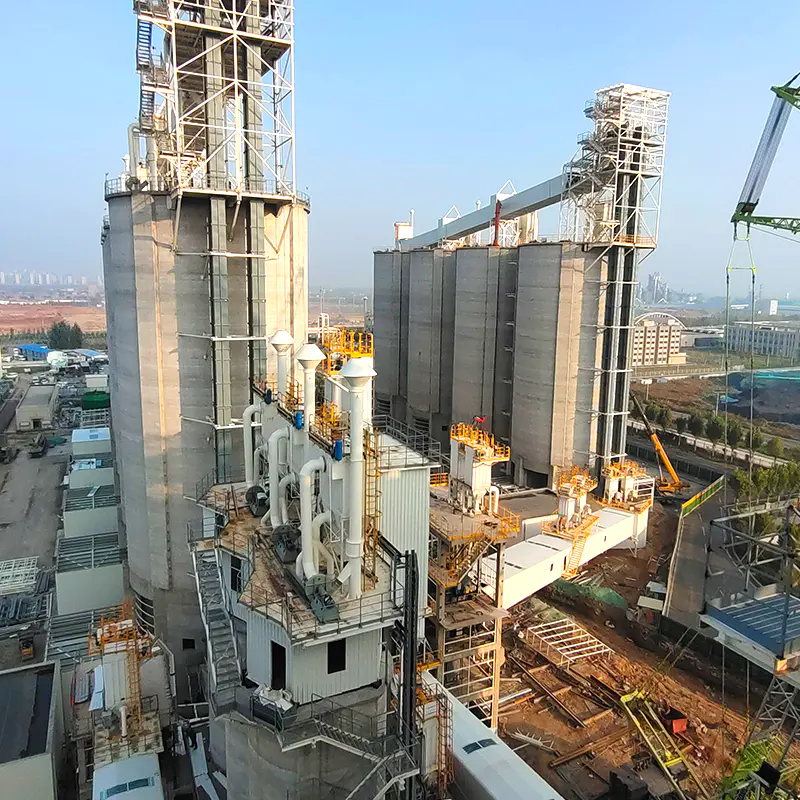
Jiangsu JND Environmental & Energy Technology Co., Ltd., grundat 2002 och baserat i Yancheng National High-Tech Industrial Development Zone, är ett nationellt högteknologiskt företag som specialiserat sig på integrering av energibesparande och miljöskyddsteknologisk FoU, utrustningstillverkning och konstruktionsentreprenad. Genom samarbete med universitet inklusive Southeast University och Tongji University, företaget tar en ledande position inom området för slipning och pulverseparerande teknik , ett område av direkt relevans för krossnings- och sliplinjens prestanda.
Hur krossnings- och malningsstadier fungerar tillsammans
Primär storleksminskning
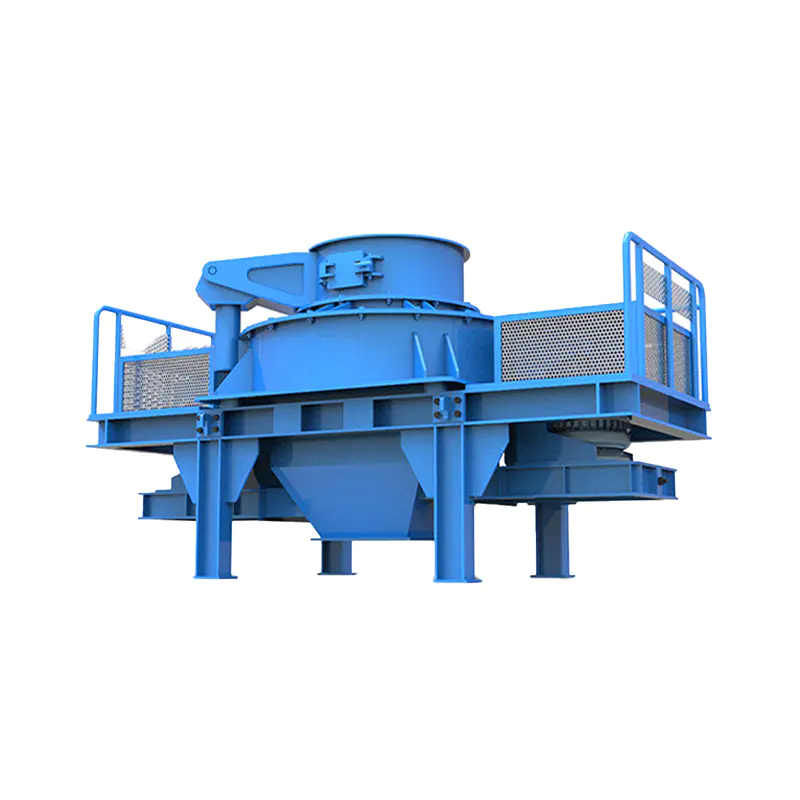
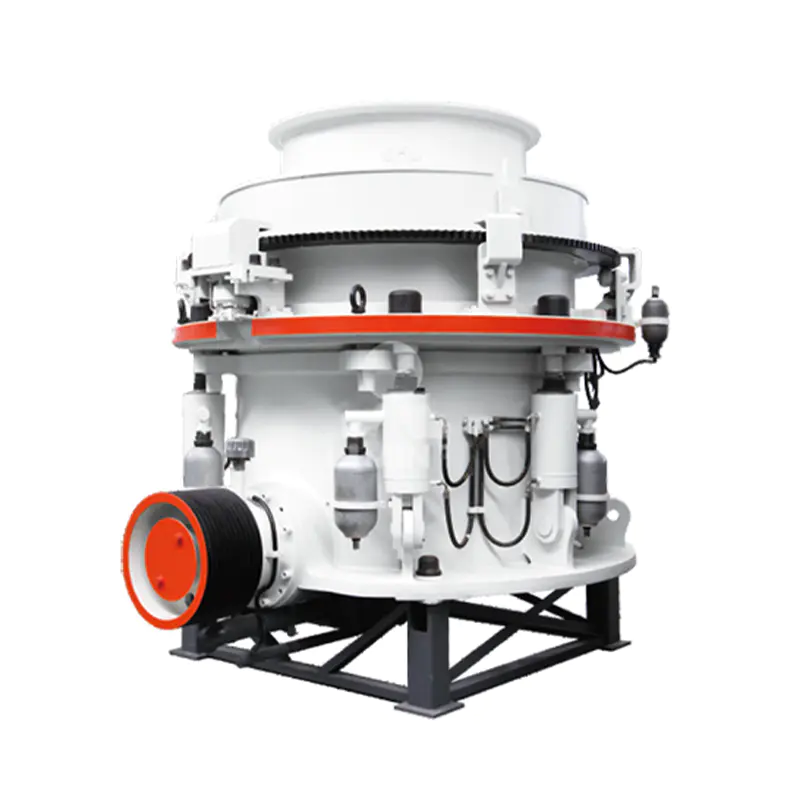
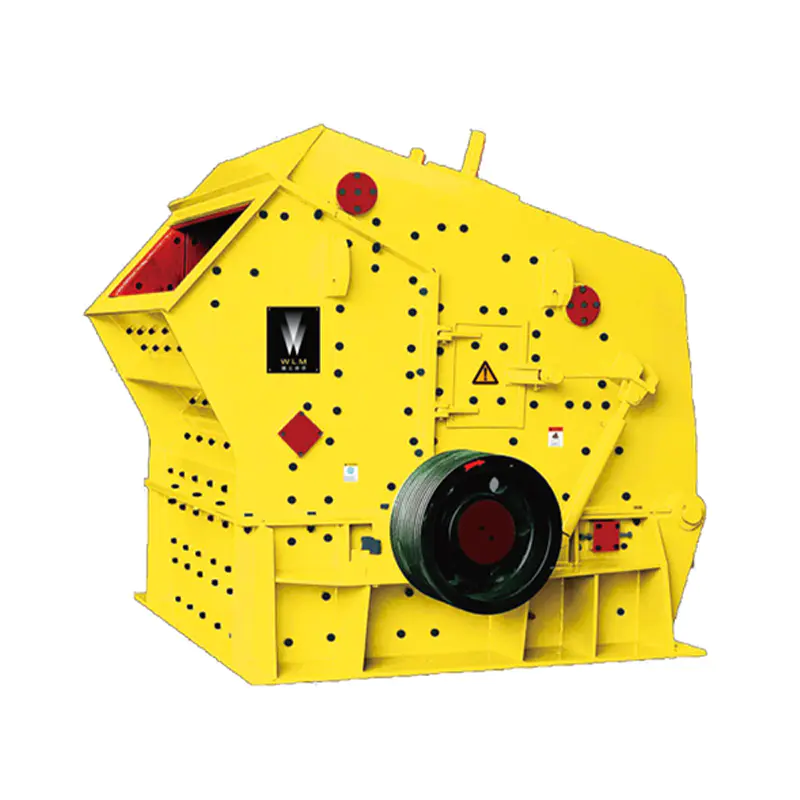
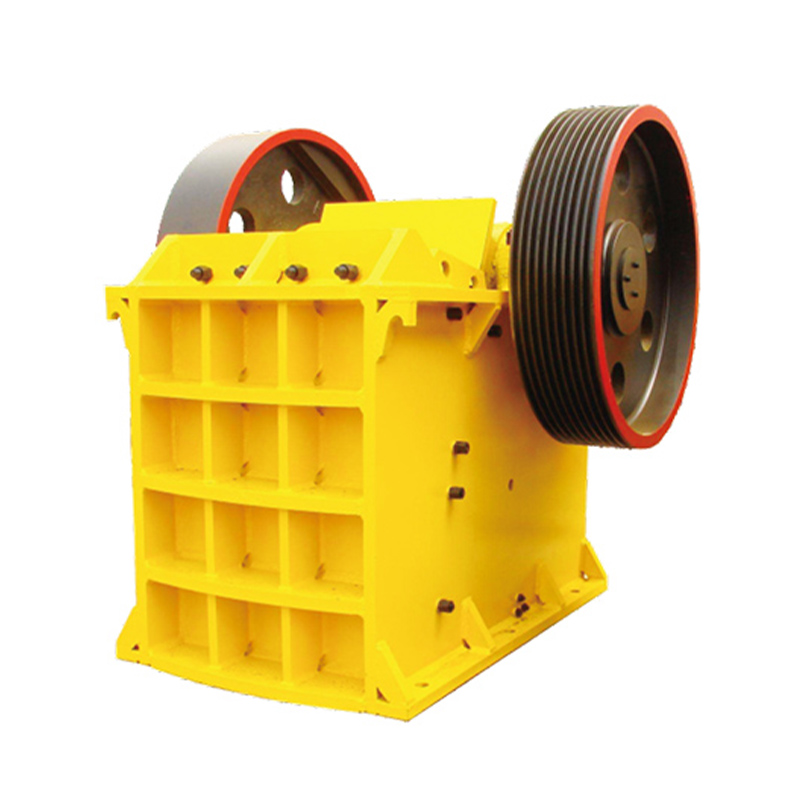
Krossning är vanligtvis det första steget, med hjälp av tryck- eller slagkraft för att bryta stora råmaterialbitar i mindre, mer hanterbara bitar. Detta steg förbereder matningsmaterial för malningsutrustningen som följer, eftersom malningsverk i allmänhet är konstruerade för att acceptera en maximal matningsstorlek för effektiv drift.
Finslipning och kontroll av partikelstorlek
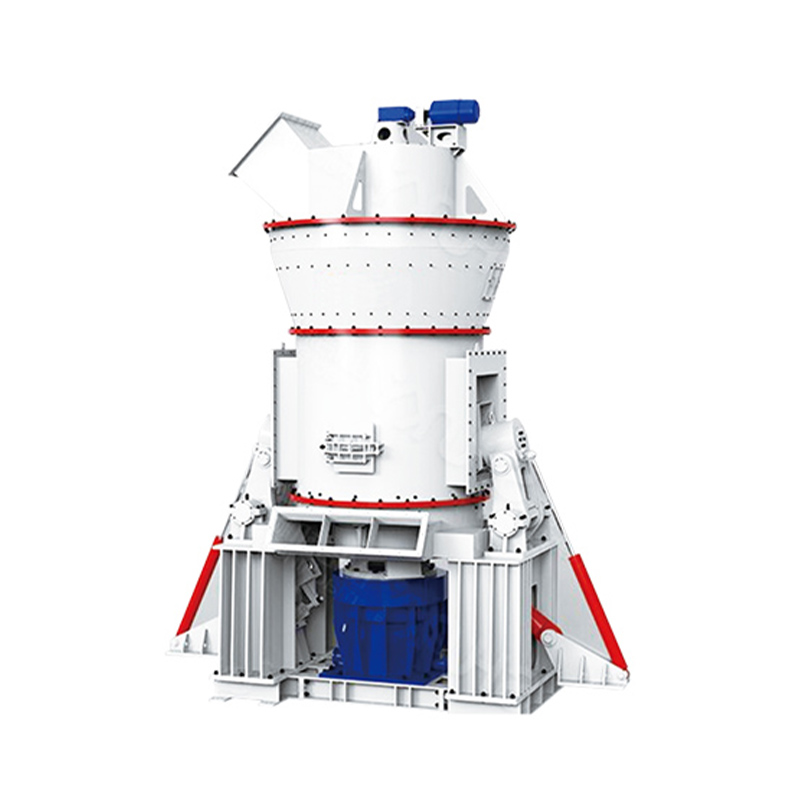
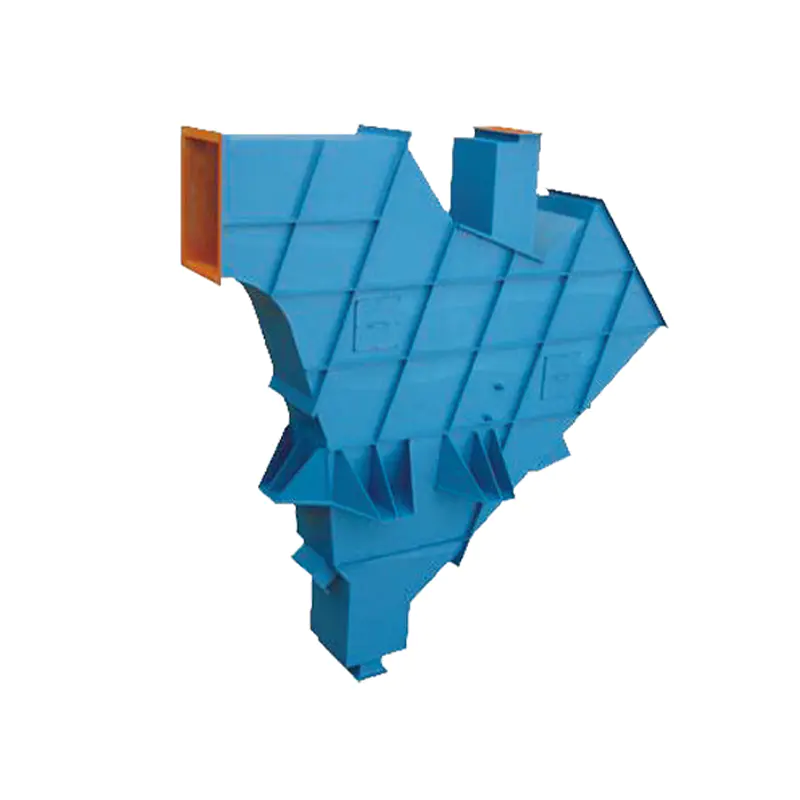
Sliputrustning reducerar sedan krossat material ytterligare genom nötning, slag eller kompression mellan slipmedia eller slipvalsar. Tillsammans med en klassificerare bildar systemet en sluten slinga där endast partiklar som uppfyller målfinheten passerar, medan överdimensionerat material återvänder för ytterligare ett malningspass.
Cementhalvfinslipning som en praktisk tillämpning
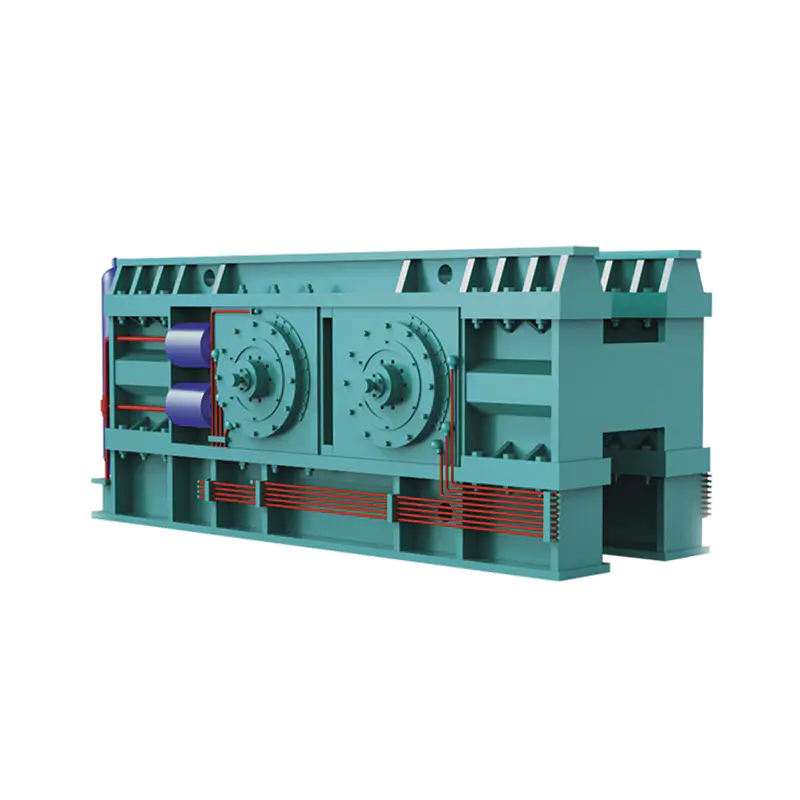
Cementhalvfinslipning illustrerar hur kross- och malningsutrustning kan kombineras effektivt inom en enda produktionskonfiguration. I denna uppställning minskar ett förslipningssteg - ofta en valspress eller liknande utrustning - delvis klinkerpartikelstorleken innan materialet passerar till en kulkvarn för slutlig finmalning. Detta stegvisa tillvägagångssätt minskar arbetsbelastningen på kulkvarnen jämfört med att mata den direkt med rå klinker.
Jämförelse av konventionell kulkvarnsmalning och halvfinishmalningskonfiguration | Aspekt | Endast konventionell kulkvarn | Halvfinish slipkonfiguration |
| Mata partikelstorlek till malning | Grövare, högre slipbelastning | Förreducerad, lägre slipbelastning |
| Ball Mill Slitage Rate | Högre på grund av högre arbetsbelastning | Minskad genom förslipningshjälp |
| Partikelstorleksfördelning | Standardsortiment | Kan trimmas för förbättrad cementkvalitet |
| Systemflexibilitet | Fast slipbana | Justerbar balans mellan förmalnings- och kvarnsteg |
Denna konfiguration visar hur Att kombinera två slipprinciper kan överträffa genom att förlita sig på ett enda steg , särskilt där fabrikens kapacitet eller slitagekostnader är en begränsande faktor.
Planera en kross- och sliplinje
- Bestäm råmaterialets hårdhet och nötningsförmåga för att välja lämplig krossutrustning.
- Anpassa krossens utmatningsstorlek till matningsstorleksintervallet som accepteras av nedströmskvarnen.
- Utvärdera om ett förslipningssteg, som används i Cementhalvfinslipning , skulle kunna minska belastningen på huvudkvarnen.
- Planera uppfångning av damm vid både krossnings- och malningsstadiet för att kontrollera utsläpp av fina partiklar.
Vanliga frågor
F1: Vad är skillnaden mellan krossning och slipning?
Krossning reducerar stora råmaterial till mindre bitar, vanligtvis ner till ett intervall som malningsutrustning kan acceptera, medan malning ytterligare minskar partikelstorleken till den finhet som krävs för den färdiga produkten.
F2: Varför används halvfinishslipning av cement istället för att slipa klinker direkt?
Att förreducera klinker innan den når kulkvarnen sänker kvarnens arbetsbelastning, vilket kan minska slitaget och stödja en mer konsekvent partikelstorleksfördelning i slutprodukten.
F3: Hur påverkar fodermaterialets hårdhet val av utrustning?
Hårdare, mer abrasiva material kräver i allmänhet krossnings- och slipkomponenter byggda med mer slitstarka material för att upprätthålla rimliga serviceintervall.
F4: Kan krossnings- och malningsutrustning justeras för olika utmatningsfinheter?
Ja, justering av inställningar för slipspalt, valstryck eller klassificerares skärpunkt gör att samma linje kan ställas in för olika målpartikelstorlekar.
Bygga krossnings- och slipkapacitet på lång sikt
Att få ut det mesta av en kross- och malningslinje är beroende av att den behandlas som ett anslutet system, där krosseffekt, kvarnkapacitet och klassificering fungerar i balans snarare än att väljas oberoende. Detta speglar hur JND närmar sig sin utrustningsutveckling, och säger att man kontinuerligt stärker teknisk innovation och ledningsinnovation för att uppnå hållbar företagsutveckling, och att man är engagerad i att praktisera konceptet miljöskydd och skapa ekologiskt värde i all sin affärsverksamhet. Tillämpad på storleksminskning stöder denna utsikt Industriell kross- och sliputrustning mönster, inklusive Cementhalvfinslipning konfigurationer, som håller jämna steg med föränderliga produktions- och effektivitetskrav.


 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588