

Pulverlackering är en torr efterbehandlingsprocess: finmalt, hartsbaserat pulver laddas elektrostatiskt, sprutas på ett jordat arbetsstycke och gräddas sedan så att partiklarna smälter, flyter och härdar till en hård, kontinuerlig film. Eftersom inget lösningsmedel är inblandat är själva pulvret beläggningen - vilket är anledningen till att en pulverlackerad yta bär nästan noll VOC-utsläpp och bygger en 50–100 µm film i en enda passage.
Termen har också en uppströms betydelse. Inuti en pulveranläggning beskriver "pulverlackering" också beläggning och modifiering av enskilda partiklar - bindande tillsatser, pigment eller funktionella lager på pulverytor. Båda betydelserna vilar på samma disciplin: strikt kontroll över hur pulver mals, klassificeras, torkas och innesluts.
Vad är en pulverlack, exakt?
En pulverlack är ett 100 % fast beläggningsmaterial. Det finns inget vatten och inget lösningsmedel i formuleringen: en typisk produkt innehåller 50–70 % harts , 20–40 % pigment och fyllmedel, och 1–5 % tillsatser som flytmedel, avgasningsmedel och laddningskontrolltillsatser. Dessa ingredienser smältblandas, kyls, krossas och mals till en medianpartikelstorlek på ungefär 30–45 µm innan de någonsin når en sprutpistol.
De två familjerna
- Termohärdande pulver — epoxi, polyester, polyester-epoxihybrid, polyuretan, akryl och fluorpolymer. Dessa tvärbinds i ugnen och står för den stora majoriteten av industriell pulverlackering.
- Termoplastiska pulver — Nylon, PVC och polyeten. Dessa smälter och flyter utan kemisk tvärbindning, vilket möjliggör mycket tjocka filmer och stark kemisk resistens.
Kemi följer servicemiljön: epoxi där korrosionsskydd är viktigt inomhus, polyester där solljus och väder är fienden, hybrider för interiöra metallvaror och fluorpolymer för aggressiv kemisk eller hög temperatur användning.
Hur pulverlackeringsprocessen fungerar
Sekvensen är kort, men varje steg är oförlåtande. En förorenad yta eller en svag markbana kommer att förstöra en annars perfekt applikation.
| Scen | Vad händer | Typiska parametrar |
|---|---|---|
| Förbehandling | Avfetta, skölj och fosfatera eller blästra underlaget | 3–7 steg, 50–60 °C |
| Ställning och maskering | Jorda delen och skydda gängor eller passande ytor | Rena kontaktpunkter, lågt motstånd |
| Ansökan | Corona eller tribo pistol sprejar laddat pulver | 60–100 kV, 15–25 cm avstånd |
| Härdning | Ugnen smälter, flyter och tvärbinder filmen | 180–200 °C metalltemperatur, 10–20 min |
| Kylning och besiktning | Luftkyla, kontrollera sedan tjocklek och vidhäftning | 50–100 µm torr film |
Varför avgiften spelar roll
När pulver lämnar pistolen appliceras en högspänningsladdning med låg strömstyrka på partiklarna, som sedan dras till det jordade arbetsstycket. Den elektrostatiska attraktionen håller pulvret på plats innan härdning och gör återvinning möjligt: översprej som missar delen kan fångas upp, siktas och återanvändas, med välkörda bås som återhämtar sig 95 % eller mer av det sprutade pulvret.
Pulverlackering vs flytande färg
De två ytorna är inte utbytbara och valet beror vanligtvis på volym, underlag och utseendemål.
- Utsläpp: pulver innehåller inget lösningsmedel, så VOC-produktionen sjunker kraftigt jämfört med lösningsmedelsburen flytande färg.
- Filmbygge: en pulverpassage når 50–100 µm, medan flytande system vanligtvis behöver flera lager för att matcha det.
- Hållbarhet: härdade pulverfilmer motstår slag, nötning och flisning väl, och epoxi- eller hybridsystem klarar långa saltspraytester när förbehandlingen är rätt.
- Färgförändring: vätska vinner här — att byta puderfärg innebär att man rengör montern och linjerna, vilket är anledningen till att puderbutiker batcherar jobb efter färg.
- Substrat: pulver behöver en ledande, värmetolerant del; plaster och värmekänsliga sammansättningar förblir i allmänhet med flytande eller UV-härdade beläggningar.
Varför partikelstorleksfördelning avgör pulverlackkvaliteten
Två pulver kan dela samma kemi och bete sig helt olika, eftersom prestanda lever i partikelstorleksfördelningen. För många fina partiklar och pulvret flyter dåligt, laddas inkonsekvent och dammar i båset. För många grova partiklar och filmen blir sträv och apelsinskalad. De flesta pulverlackeringskvaliteter är därför inriktade på en median runt 30–45 µm med ett toppsnitt nära 100 µm.
| Bråkdel | Typiskt mål | Vad händer if you miss it |
|---|---|---|
| Böter | Under 10 µm hölls lågt | Dålig fluidisering, damning, låg överföringseffektivitet |
| Median (D50) | 30–45 µm | Off-spec flöde, täckning och filmjämnhet |
| Grovt | Toppsnitt nära 100 µm | Grov yta, ojämn härdning, tyngre filmer |
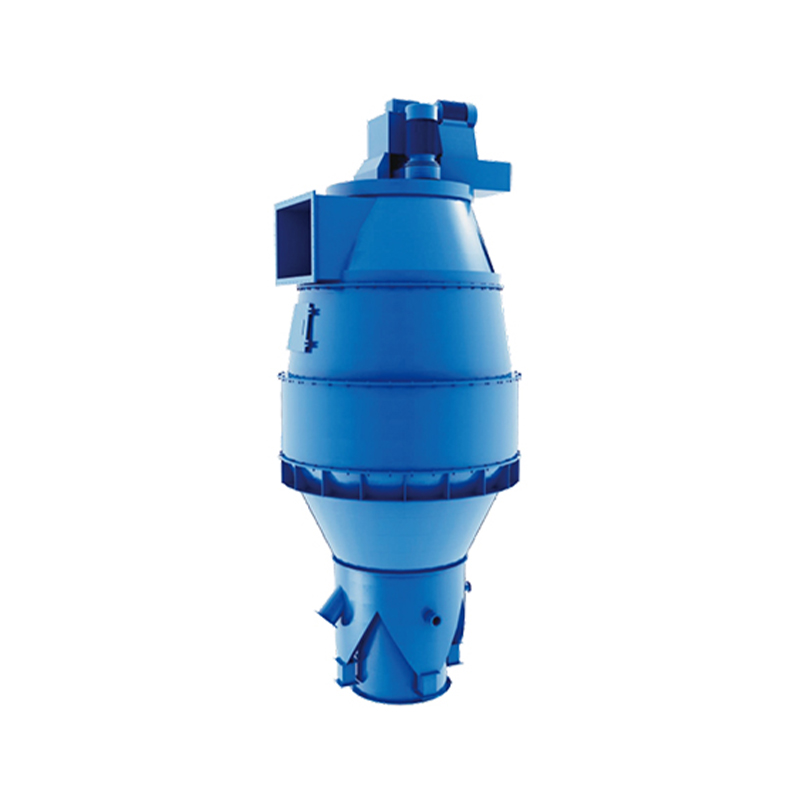
Det är därför klassificering, inte malning ensam, sätter pulverkvaliteten. A dynamisk pulverklassificerare trimmar toppsnittet och drar ut finkorn i samma luftström, och skärpunkten kan justeras utan att linan stoppas.
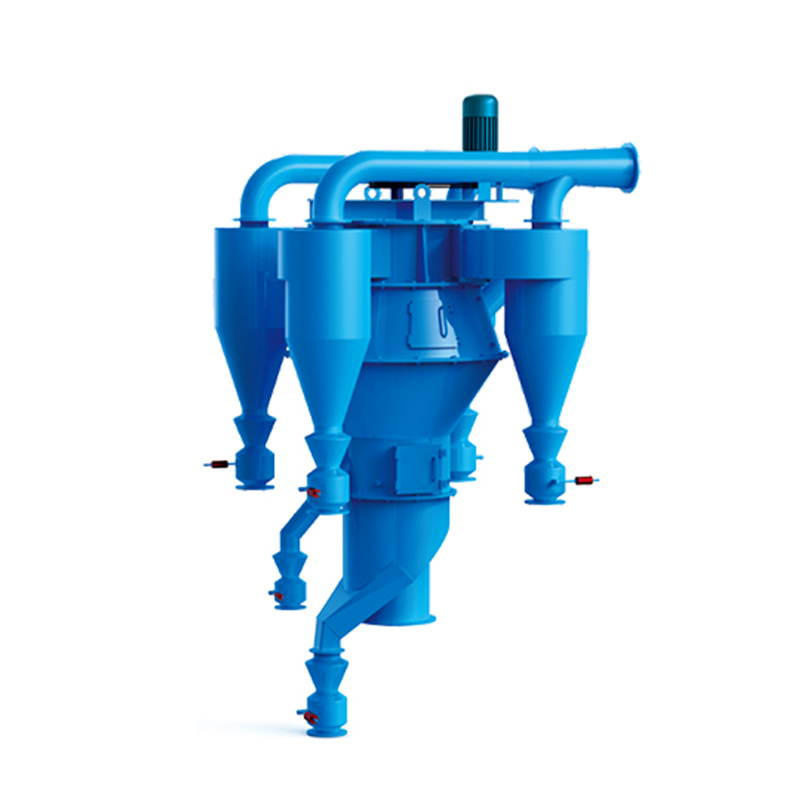 TS-CX Series Ultrafine Powder Classifier Torr ultrafin klassificering med justerbar 200–1000 mesh finhet, lämplig när pulverkvaliteten beror på exakt toppskärning och borttagning av finkorn i kontinuerlig bearbetning. Visa produkt →
Hur pulverlackeringspulver tillverkas
Att förvandla harts, pigment och fyllmedel till ett sprejbart pulver är en sekvens av blandning, smältning och storleksminskning - och de två sista stegen avgör den färdiga produkten.
- Väg och förbland råvarorna i en högintensiv mixer.
- Smältblandning i en dubbelskruvsextruder vid ungefär 90–120 °C så att hartset väter varje pigmentpartikel.
- Kyl smältan på ett bälte, flinga sedan och krossa den till chips.
- Mal och klassificera flisen, ofta i en enda luftklassningskvarn, för att nå målpartikelstorleken.
- Siktning, metalldetektering och förpackning.
Malningsstadiet är där de flesta växter vinner eller förlorar pengar.
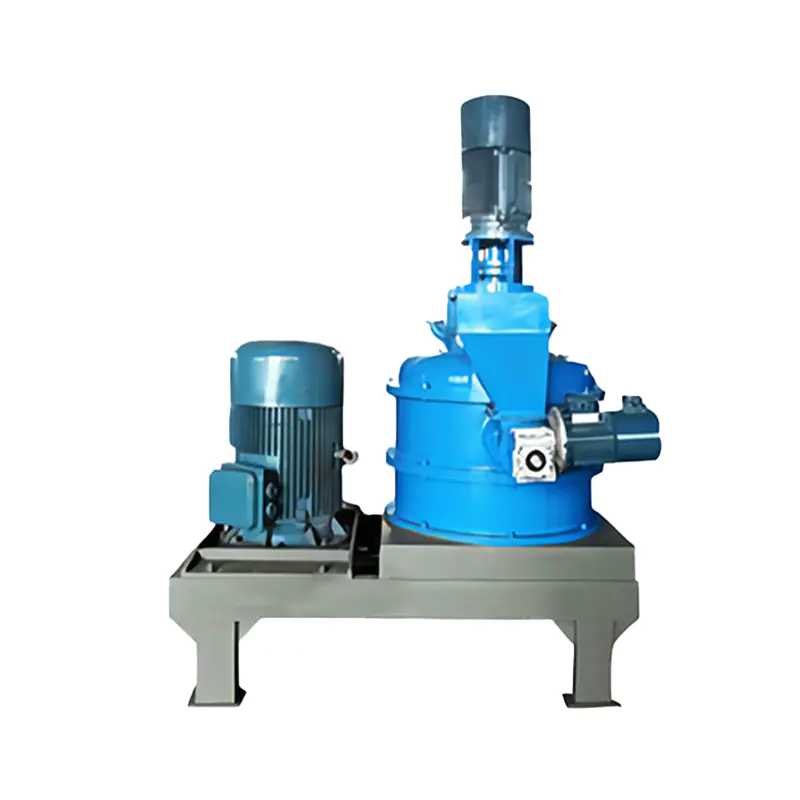 Luftklassningskvarn för ultrafin slipning Kombinerar slagslipning och intern klassificering för att kontrollera D50 från 1,5–45 μm, vilket hjälper till att hantera värmen vid pulverbeläggning av hartsfräsning. Visa produkt →
En luftklassificerande kvarn kombinerar slagslipning med en intern sorteringsskiva, så endast partiklar under skärpunkten lämnar kvarnen medan överdimensionerat material fortsätter att cirkulera. Slipvärme förs bort av luftströmmen, vilket har betydelse eftersom pulverlackhartser mjuknar och smetar ut om kvarnen går varm.
Beläggningspartiklar, inte paneler
Samma ord förekommer ett steg tidigare i kedjan. Torrpartikelbeläggning - ofta kallad pulvermodifiering - sveper in varje partikel i ett tunt lager av tillsats, pigment eller funktionellt material utan att lösa upp någonting.
Vid tillverkning av pulverlackering används detta för att binda metallpigment så att de inte längre separeras från baspulvret under triboladdning, och för att torrbelägga värdpartiklar med kiseldioxid eller aluminiumoxid i nanoskala för att förbättra flytbarheten och laddningsstabiliteten. Utöver beläggningar förbättrar samma teknik spridningen av fyllmedel i cement, kemikalier och batterimaterial.
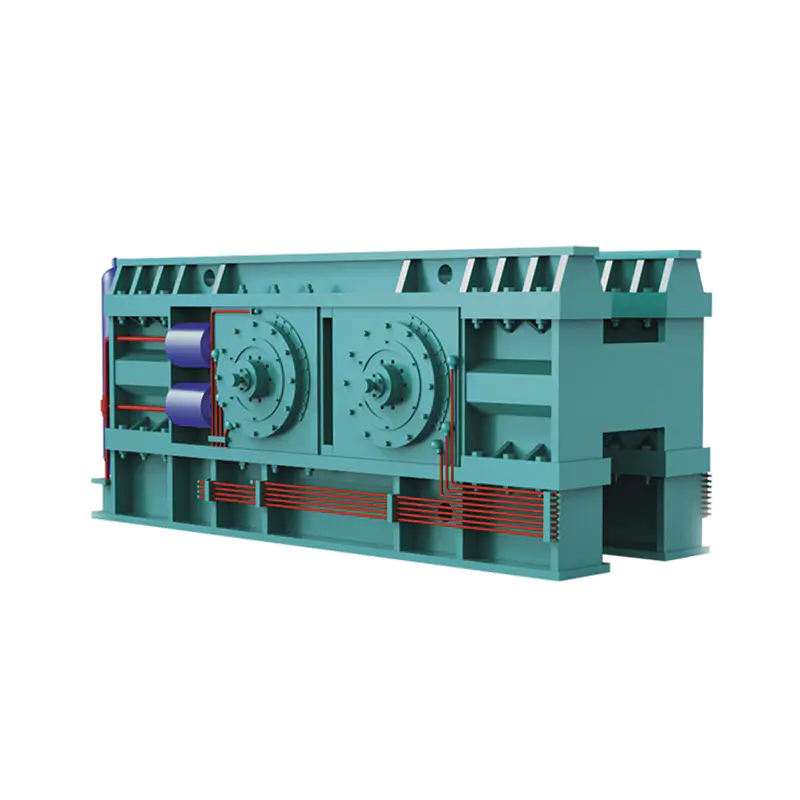
Rotorbaserade enheter gör jobbet med hög skjuvning och kort uppehållstid, vilket håller temperaturen under kontroll. Vår pulverlackerings- och modifieringsmaskin är byggd för exakt denna uppgift, och kombinerar torkning, sönderdelning och ytmodifiering i en enda gång.
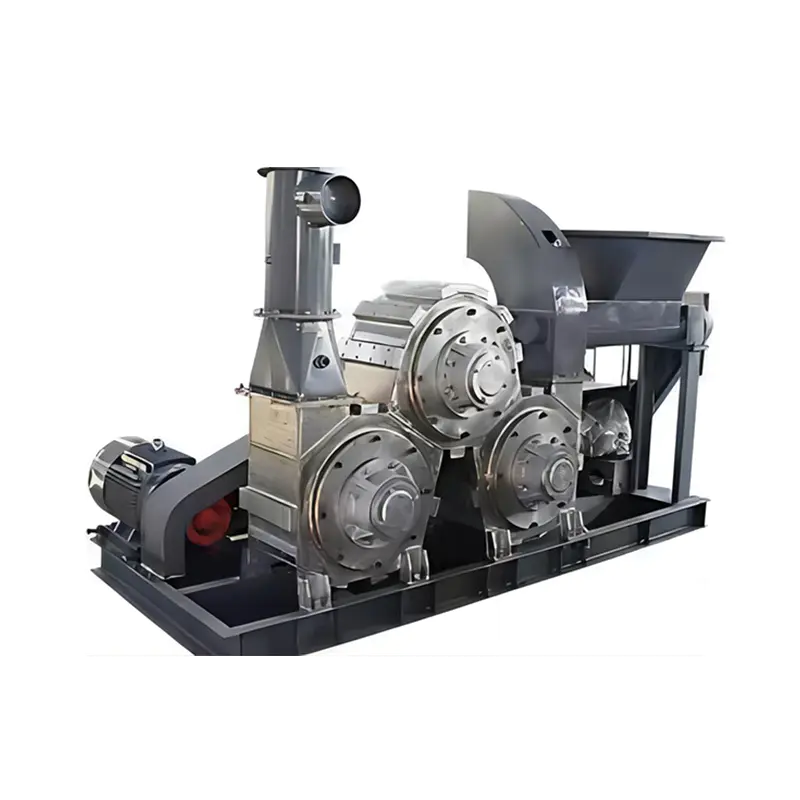 Maskin för pulverlackering och modifiering Kombinerar torkning, sönderdelning och ytmodifiering i en gång för mineralpulver, med exakt modifieringsdosering och friktionsgenererad värme. Visa produkt →
Dammkontroll, återvinning och linjehygien
Pulverlackering är en dammgenererande verksamhet i båda ändar av kedjan. I montern måste översprutning fångas upp och antingen återvinnas eller kasseras; i malnings- och klassificeringsanläggningen ska fina fraktioner samlas upp innan de når filtret eller arbetsplatsen.
Två regler håller en linje ren och följsam:
- Separera återvinning från avfall. En cyklon returnerar användbart grovt pulver till behållaren, medan en patron eller påsfilter hanterar den fina fraktion som annars skulle förstöra återvinningen.
- Storlek uppsamlaren för dammet, inte luftflödet. Pulverlackeringar är lätta och klibbiga, så pulsrena påsuppsamlare med generös tygyta håller ett stabilt tryckfall mycket längre än underdimensionerade enheter.
Sedan 2002 har vårt team byggt slip-, klassificerings-, torknings- och dammborttagningsutrustning för cement-, kemi-, kraft- och stålindustrin, med stöd av ISO 9001, ISO 14001 och OHSAS 18001 certifiering. Pulspåssamlare som LMC/CDMC-serien och kolverksspecifika luftboxenheter är standardverktyg i den verktygslådan.
Nyckel takeaways
- En pulverlack är en 100 % fast, lösningsmedelsfri yta som appliceras elektrostatiskt och härdas i en ugn till en hård film.
- Filmtjockleken landar vanligtvis mellan 50 och 100 µm, och en välkörd bås återvinner 95 % eller mer av sin översprutning.
- Prestandan avgörs långt innan sprutpistolen - genom partikelstorleksfördelning, slipning och klassificering.
- Torrpartikelbeläggning och modifiering utökar samma idé till själva partikelytan.
Om du anger en malnings-, klassificerings-, torknings- eller dammborttagningslinje för pulverproduktion, kan våra ingenjörer granska ditt material och målfördelning av partikelstorlek. Skicka oss detaljerna och vi kommer tillbaka med en fungerande konfiguration.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588