

Pulverlackering fungerar genom att elektrostatiskt ladda torra polymerpartiklar, spraya dem på en jordad del och sedan värma upp den delen tills partiklarna smälter, flyter ihop och härdar till en kontinuerlig film. Ingenting avdunstar under appliceringen, eftersom pulvret är det 100 % fast , så resultatet är en seg, plastliknande hud som är typiskt 50 till 100 mikron tjock i en enda passage - ungefär två till tre gånger tjockleken på ett lager flytande färg.
Rent praktiskt delas svaret i två halvor: vad som händer inuti beläggningsbåset och vad som hände med pulvret långt innan det nådde sprutpistolen. De flesta som ställer den här frågan väljer antingen mellan pulver och färg, eller felsöker en linje som inte håller en konsekvent finish. Båda grupperna behöver samma två fakta. Vidhäftning kommer från ett elektriskt fält; hållbarhet kommer från en kemisk tvärbindningsreaktion i ugnen. Partikelstorlek, förbehandling, jordning och återvinning av översprutning finns alla för att tjäna dessa två mekanismer.
Hur pulverlackering fungerar i vanliga termer
En corona-sprutpistol placerar en högspänningselektrod vid spetsen, vanligtvis någonstans däremellan 60 och 100 kV . När tryckluft trycker pulver förbi elektroden, tar varje partikel upp en negativ laddning. Arbetsstycket är jordat, så det beter sig som en magnets motsatta pol. Laddade partiklar följer fältlinjerna till ytan, och när de väl landar håller den kvarvarande laddningen dem där - åtminstone tillräckligt länge för att delen ska nå härdningsugnen.
Vissa system använder istället triboelektrisk laddning, där friktion mellan pulvret och pistolens inre pipa överför laddningen. Tribo-pistoler är populära för delar med djupa urtag, eftersom de undviker Faraday-bureffekten som hindrar koronaladdade partiklar från att nå insidan av snäva hörn.
Värme avslutar jobbet. I ett härdplastpulver reagerar hartset och härdaren i ugnen och bildar ett tvärbundet nätverk som inte smälter om. Det är därför en ordentligt härdad pulverlackering motstår flisning, kemikalier och UV mycket bättre än de flesta lufttorkade färger. Ett termoplastiskt pulver, däremot, smälter helt enkelt och stelnar igen, vilket passar tjockare filmer och applikationer där omarbetning är viktigare än lösningsmedelsbeständighet.
De fem stegen i en pulverlackeringslinje
Varje industriell pulverlackeringsoperation, från en liten jobbbutik till en stor apparatfabrik, följer samma ordning. Hoppa över eller förkorta ett steg och felet visar sig månader senare som flisbildning, blåsor eller korrosionskrypning.
- Förbehandling. Alkalisk avfettning, vattensköljningar och en omvandlingsbeläggning – järnfosfat, zinkfosfat eller ett kromfritt alternativ – skapar det kemiska ankaret för filmen. En välkörd förbehandlingslinje kan öka saltsprayprestanda från några hundra timmar till långt över tusen.
- Maskering och jordning. Trådar, passande ytor och elektriska kontaktpunkter blir maskerade, och varje hängkrok måste ha en ren metall-till-metall-kontakt. En svag mark är en av de vanligaste orsakerna till tunn, fläckig täckning.
- Ansökan. Pistolen avsätter pulver tills filmen når måltjockleken. Spraybox översprej fångas upp av en cyklon eller patronåtervinningsenhet och blandas tillbaka i matningen, vilket är anledningen till att pulverlinjerna rutinmässigt återhämtar sig 95 % eller mer av materialet som missar delen.
- Härdning. Termohärdande pulver behöver vanligtvis 180 till 200 °C i 10 till 20 minuter vid metalltemperatur, inte bara ugnslufttemperatur. Underhärdning lämnar en film som lätt repar och fläckar; överhärdning orsakar gulning och förlust av glans. UV-härdbara pulver förkortar detta steg dramatiskt och öppnar dörren till värmekänsliga underlag.
- Kylning och besiktning. Filmtjockleksmätare, glansmätare, slagtester och vidhäftningskrysskontroller bekräftar partiet innan det skickas. Genom att mäta efter att delen har svalnat undviks missvisande avläsningar på en mjuk film.
Pulversidan: Hur beläggningspulver tillverkas
Beläggningspulver är konstruerat, inte bara malt pigment. Dess recept kombinerar ett hartssystem med härdare, pigment, fyllmedel, flyt- och utjämningsmedel, avgasningsmedel och små mängder vax. Varje ingrediens ändrar hur pulvret beter sig i pistolbehållaren och hur filmen rinner ut i ugnen.
- Hartssystem: epoxi, polyester, epoxi-polyester hybrid, polyuretan och akryl
- Funktionella tillsatser: utjämningsmedel, avgasningsmedel, mattningsmedel och torrflytande tillsatser
- Färgämnen och effektpigment: organiska och oorganiska pigment, metalliska flingor och glimmer
Tillverkningen börjar med torrblandning, rör sig genom en smältextruder vid ungefär 90 till 120 °C och kyler sedan smältan till flingor. Dessa flingor pulveriseras och klassificeras till en kontrollerad partikelstorlek, och först då packas det färdiga pulvret i lådor. Slipnings- och klassificeringssteget avgör om slutprodukten sprutar jämnt eller spottar och stiger.
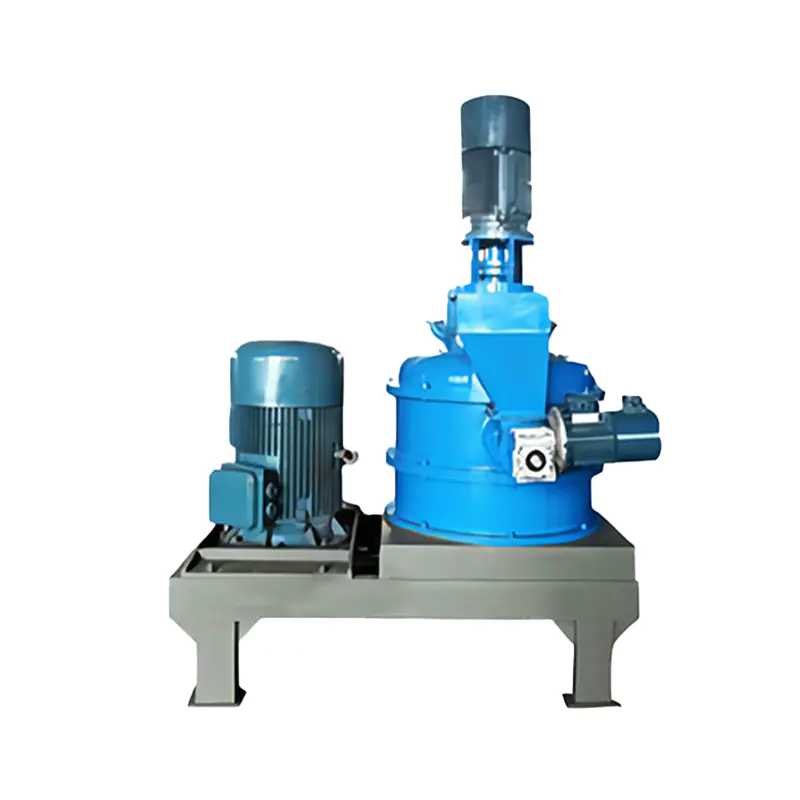
 Maskin för pulverlackering och modifiering Modifierare och material doseras exakt och tillsätts jämnt enligt blandningsförhållandet, vilket säkerställer omedelbar noggrannhet i blandningsförhållandet. Detta möjliggör en hej... Visa produkt →
För bundna metalliska pulver och specialeffektpulver måste pigmentet smältas på pulverpartiklarna istället för att blandas in mekaniskt. Det är en ytmodifieringsuppgift, och det är precis den typ av process vi har pulverlackerings- och modifieringsmaskin utvecklades för. Jiangsu JND Environmental & Energy Technology har byggt utrustning för slipning, klassificering och pulverbearbetning i Yancheng sedan 2002, så vi tenderar att först titta på en beläggningslinje från materialsidan.
Partikelstorlek och distribution: Den dolda variabeln
Fråga vilken erfaren bestrykare som helst varför en sats ger en spegelslät finish och nästa ser ut som apelsinskal, och samtalet går oftast över till partikelstorleksfördelning. Ett bra elektrostatiskt spraypulver har en mediandiameter på ungefär 25 till 45 mikron , med svansarna noggrant trimmade. Om du vill se hur den skärpunkten styrs mekaniskt, notera vår bransch hur en dynamisk puderklassificerare fungerar går igenom separationsprincipen.
| Bråkdel | Typisk storlek | Effekt på applicering och finish |
|---|---|---|
| Grov svans | Över 100 mikron | Kraftigt apelsinskal, ojämn film, sporadiskt pistolspott |
| Arbetande snitt | 20 till 80 mikron | Stabil fluidisering, pålitlig laddning, jämn härdad film |
| Fin svans | Under 10 mikron | Dammning, dålig fluidisering, lägre överföringseffektivitet, högre dammrisk |
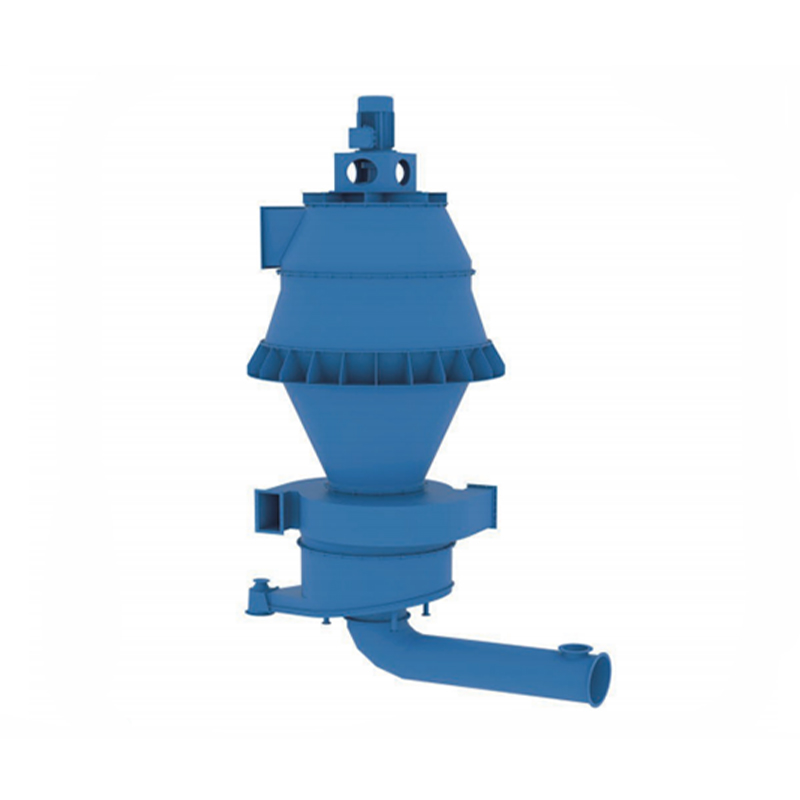 JSP ultrafin pulverklassare För att minska energiförbrukningen och förbättra systemets effektivitet i cementslipningssystem används nu en kombinerad semifinalslipningsprocess i stor utsträckning. Den intelligenta du... Visa produkt →
Att skära de svansarna rent är ett klassificeringsjobb. Luftklassare och ultrafina roterande sorterare låter en pulvertillverkare hålla en tät distribution sats efter sats, vilket minskar mängden återvinning som måste blandas tillbaka och håller filmens utseende konsekvent från en leverans till nästa.
Pulverlack kontra våt färg
De två ytbehandlingarna är inte utbytbara, och skillnaderna förklarar varför puder dominerar så många metallbearbetningslinjer.
| Faktor | Pulverlackering | Flytande färg |
|---|---|---|
| Transportör | Inga, 100 % fasta ämnen | Lösningsmedel eller vatten |
| Film per lager | 50 till 100 mikron | 20 till 40 mikron |
| Flyktiga utsläpp | Nära noll | Beror på torrsubstanshalten |
| Överspray | Återvinningsbar och återanvändbar | Mest avfall |
| Härdning | Ugn eller UV-härdning | Omgivande eller låg bakning möjlig |
| Bäst passande underlag | Metaller, plus MDF och plaster med specialpulver | Nästan vilket underlag som helst |
Där pulver tappar mark är temperaturen. Om en del inte kan överleva en ugn, vinner flytande färg fortfarande om inte ett UV-härdbart eller lågtemperaturpulver finns tillgängligt för det underlaget.
Damm, säkerhet och återvinningsslingan
Fint organiskt pulver är brännbart, och varje beläggning bör behandla det på det sättet. Monterdesign, jordningskontinuitet, ledande kanalsystem och explosionsventilation styrs av standarder som NFPA 652 och 654 i Nordamerika och ATEX-direktiven i Europa. Operatörer bör också se efter puderuppbyggnad på avsatser och belysningsarmaturer, vilket är där sekundära händelser börjar.
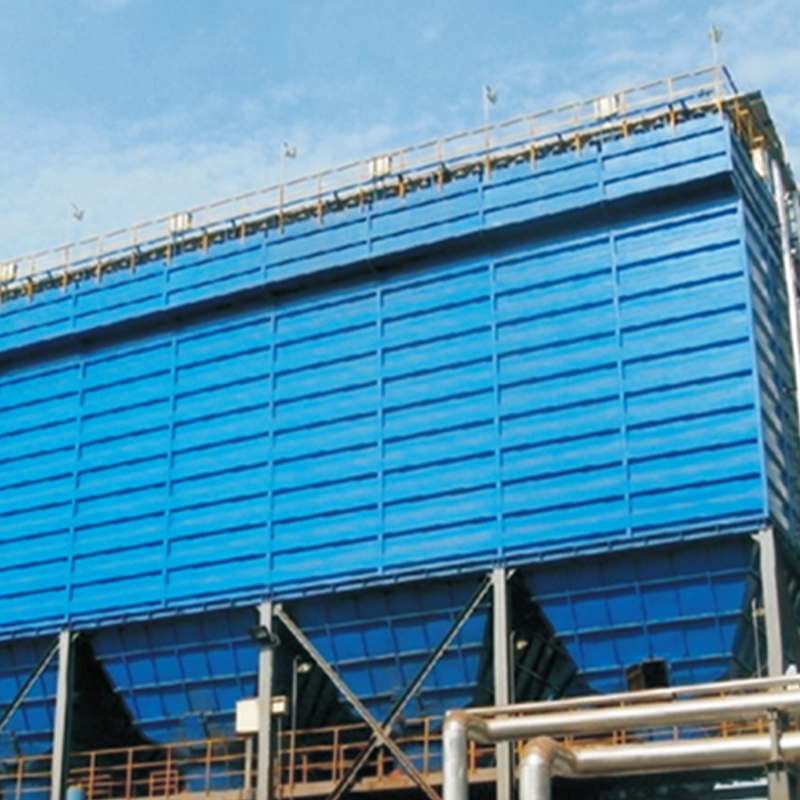 JQM serie luftbox pulspåse dammsamlare JQM-seriens luftbox-pulspåsdammsamlare är en påsdammsamlare utvecklad av vårt företag baserat på teknologi som introducerats från det amerikanska företaget Fuller, med utgångspunkt i ... Visa produkt →
På pulvertillverkningssidan, där kvarnar och klassificerare släpper ut stora volymer fint material kontinuerligt, är dammuppsamling en dygnet-runt-tjänst snarare än en periodisk sådan. JQM-seriens luftbox-pulspåsdammsamlare är den typ av enhet vi storleksanpassar för de slip- och klassificeringskretsar, och samma logik gäller för alla anläggningar som hanterar bulkpulver.
- Håll all ledande utrustning bunden och jordad
- Använd ledande eller antistatiska filtermedia i återvinningsenheter
- Begränsa finsvansinnehållet, vilket är den fraktion som förblir i luften längst
- Rengör avsatser, kanaler och monterväggar enligt ett dokumenterat schema
Vanliga frågor om pulverlackering
Behöver pulverlackering alltid en ugn?
Termohärdande pulver gör det. UV-härdande pulver härdar under lampor på sekunder till minuter, och lågtemperaturformuleringar kan härda runt 120 till 140 °C, vilket gör värmekänsliga delar livskraftiga.
Hur tjock är en pulverlackfilm?
De flesta dekorativa och skyddande beläggningar landar mellan 50 och 100 mikron. Funktionella filmer såsom beläggningar med fluidiserad bädd på rör eller armeringsjärn kan nå flera hundra mikrometer i en passage.
Varför ser pulverlackering ibland ojämnt ut?
Vanligtvis en av tre orsaker: en bred partikelstorleksfördelning, en inkonsekvent markbana på galgen eller en ugn som inte når metalltemperatur inom den angivna tiden.
Är pulverlack mer hållbart än färg?
För metalldelar som genomgår korrekt förbehandling, i allmänhet ja. Den tvärbundna filmen motstår slag, kemikalier och UV bättre än de flesta lufttorkade färger, och den är inte beroende av att lösningsmedelsavdunstning bildas.
Pulverlackering fungerar på grund av ett enkelt samarbete: ett elektriskt fält placerar pulvret där du vill ha det, och värme förvandlar det lösa dammet till en permanent hud. Allt annat - förbehandlingskemin, klassificeringens skärpunkt, återvinningsslingan, dammsystemet - finns för att göra dessa två mekanismer tillförlitliga i produktionsskala.
Om du specificerar utrustning för pulverproduktion, fräsning, klassificering eller dammkontroll, ser våra ingenjörer gärna över ditt material och din målfördelning. Skicka oss dina processdetaljer och vi återkommer med en praktisk rekommendation snarare än ett allmänt citat.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588