

Pulverlackering är en torr efterbehandlingsprocess där elektriskt laddade partiklar av harts och pigment sprutas på en jordad del och sedan gräddas tills dessa partiklar smälter, flyter och härdar till en hård, kontinuerlig film. Det är det korta svaret på frågan "vad är pulverlackering?" Det finns inget lösningsmedel, ingen flytande bärare och ingen avluftningstid. Beläggningen kommer som ett fast pulver och lämnar ugnen som en seg plasthud som ofta är flera gånger tjockare än ett enda lager våt färg.
Om du någon gång har kört ett finger längs en cykelram, ett arkivskåp eller aluminiumramen på ett fönster och känt en slät, något vaxartad yta, har du redan vidrört pulverlackering. Det är en av de mest använda industriella ytbehandlingarna i världen och skyddar allt från elektriska kapslingar till jordbruksmaskiner.
Vad är pulverlackering i vanliga termer
Kemiskt sett är ett beläggningspulver en finmald blandning av fyra grupper av ingredienser: ett hartsbindemedel, pigment och fyllmedel, en härdare och en liten andel av tillsatser som flödesmodifierare, avgasningsmedel och UV-stabilisatorer. Ingenting i blandningen är flytande. Blandningen tillverkas som ett fast material, mals till en noggrant kontrollerad partikelstorlek och skickas i lådor eller fluidiserade behållare.
Ansökan är i princip enkel. Metalldelen är jordad, en elektrostatisk pistol laddar pulverpartiklarna när de lämnar munstycket och de laddade partiklarna dras upp på den jordade ytan, där de fastnar tills ugnen gör sitt arbete. En fluidiserad bädd används istället för vissa smådelar och tunga trådgods. Den belagda delen går sedan genom en ugn vid ungefär 180 till 200 grader Celsius i 10 till 20 minuter , beroende på kemin och delens massa.
Två egenskaper skiljer pulverlackering från våtfärg. Först bildas filmen genom smältning snarare än genom avdunstning: pulvret flyter in i ett kontinuerligt skikt och tvärbinds sedan till ett härdplastnätverk. För det andra finns det i princip inget lösningsmedel att frigöra, så pulver formuleras som noll eller nästan noll VOC-material, och översprutning som missar delen kan samlas upp och återanvändas.
Vad ett beläggningspulver faktiskt innehåller
Formuleringar skiljer sig åt beroende på användning, men de flesta härdplastpulver följer ett liknande recept. Tabellen nedan visar de typiska intervallen och det jobb som varje komponent utför.
| Komponent | Typisk andel | Funktion |
|---|---|---|
| Hartsbindemedel | 50 till 70 procent | Bildar filmen och sätter hållbarhet, flexibilitet och utomhusprestanda |
| Pigment och fyllmedel | 20 till 40 procent | Ge färg, opacitet, hårdhet och kostnadskontroll |
| Härdare | 2 till 10 procent | Reagerar med hartset under gräddning för att tvärbinda filmen |
| Tillsatser | 1 till 5 procent | Kontrollera flöde, avgasning, glans, laddningsbarhet och UV-stabilitet |
Hur pulverlackeringsprocessen fungerar, steg för steg
- Förbehandling. Delen rengörs, avfettas och får en omvandlingsbeläggning som järn- eller zinkfosfat, sköljs sedan och torkas. Vidhäftning och korrosionsförmåga avgörs här, inte i ugnen.
- Ansökan. Pulver sprayas med en corona- eller tribopistol, eller så doppas delen i en fluidiserad bädd. Målfilmtjockleken är vanligtvis 60 till 120 mikron i ett enda skikt.
- Härdning. Delen går in i en konvektion eller infraröd ugn och hålls kvar tills metallen når det härdningsfönster som specificerats av pulverleverantören, vanligtvis 10 till 20 minuter vid 180 till 200 grader Celsius.
- Kylning och besiktning. Efter kylning kontrollerar operatörerna filmtjocklek, glans, färg och vidhäftning och bättrar på eventuella tunna områden.
Typer av pulverlackering
Termohärdande pulver
Det här är branschens arbetshästar. Hartset tvärbinds under härdningen och kan inte återsmältas, vilket ger en hård, kemikaliebeständig film. De vanligaste kemierna är:
- Epoxi: utmärkt kemisk och korrosionsbeständighet, men den kritar utomhus, så den används för inomhusdelar och rörbeläggningar.
- Polyester: standardvalet för utomhusexponering, med god UV- och glansbevarande.
- Hybrid epoxi-polyester: en kostnadseffektiv medelväg för inomhusdekorationer.
- Polyuretan och akryl: specificeras där utseende, hårdhet eller speciell kemikalieresistens har betydelse.
Termoplastiska pulver
Nylon, PVC, polyeten och polypropenpulver smälter och flyter men tvärbinds inte, så de bygger mycket tjockare filmer, ofta 250 till 500 mikron. De är valda för funktionella beläggningar på rör, ventiler och delar som behöver slagtålighet snarare än en dekorativ finish.
Pulverlackering kontra flytande färg
Jämförelsen nedan speglar vad vi ser på industrilinjer. Pulver är inte alltid svaret, men på metalldelar som kan ta ugnstemperaturen vinner det oftast på hållbarhet per kostnadsenhet.
| Faktor | Pulverlackering | Flytande färg |
|---|---|---|
| Flyktiga organiska föreningar | I princip noll | 250 till 450 gram per liter |
| Överföringseffektivitet | 90 till 98 procent med återkrav | 30 till 60 procent |
| Enskiktstjocklek | 60 till 120 mikron | 20 till 40 mikron |
| Överspray | Samlas in och återanvänds | Farligt avfall |
| Härdningstid | 10 till 20 minuter | Minuter till timmar |
Avvägningarna är verkliga. Pulver kan inte användas på värmekänsliga underlag som de flesta plaster och trä, färgförändringar kostar produktionstid och mycket tunna, enhetliga filmer är svårare att uppnå än med en sprutad vätska.
Där pulverlackering används idag
Branschanalytiker har placerat den globala pulverlackeringsmarknaden i intervallet 12 till 15 miljarder USD, en tillväxt på ungefär 4 till 6 procent per år. Efterfrågan kommer från en förutsägbar uppsättning sektorer:
- Fordon och elfordon: hjul, fjädringsdelar, batterifack och underredeskomponenter.
- Arkitektoniskt aluminium: fönsterramar, gardinväggar och beklädnad, ofta specificerade till AAMA 2604 eller 2605 prestandanivåer.
- Vitvaror och möbler: tvättmaskinshöljen, kylskåp, kontorsbord och hyllor.
- Jordbruks- och anläggningsutrustning: chassi, ramar och redskap som möter nötning och väder.
- El och telekom: kapslingar, skåp och skenisolering.
- Jobbbutiker och sportutrustning: cykelramar, gymmaskiner och metallleksaker.
Bakom finishen: hur beläggningspulver slipas och klassificeras
Pulvret i vapenlådan började inte som krut. Harts, pigment, fyllmedel och tillsatser torrblandas och matas sedan in i en dubbelskruvextruder där de smälts och dispergeras vid 90 till 110 grader Celsius. Det varma materialet pressas till tunna flingor, kyls till ett skört ark och bryts till chips. Allt efter den punkten är ett storleksminskningsproblem, och det är här som kvaliteten på den slutliga beläggningen till stor del avgörs.
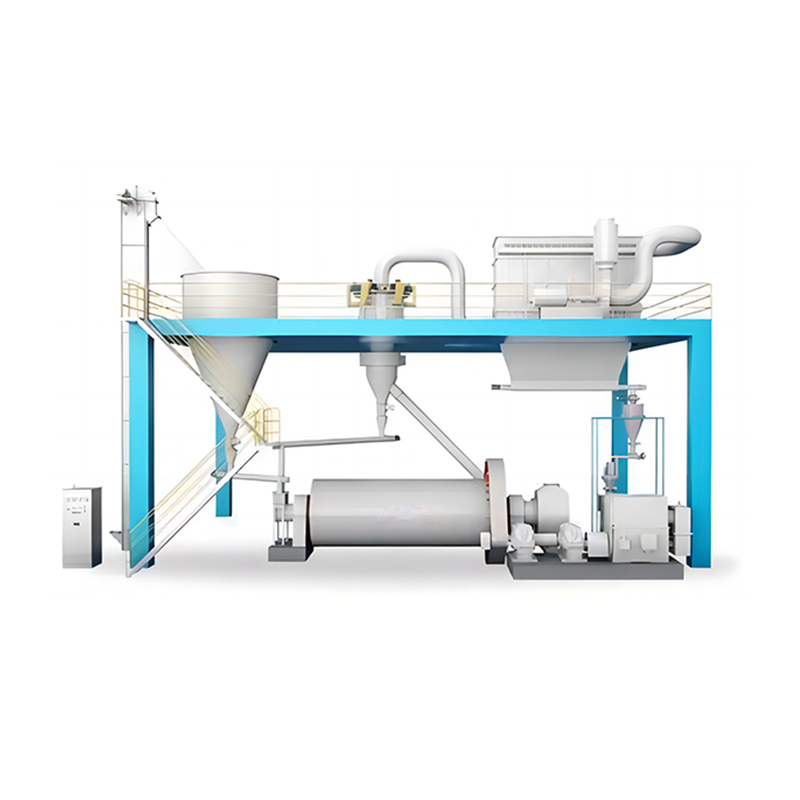
Finslipning är hjärtat i processen. Hammarkvarnar hanterar det grova skedet, medan luftklassande kvarnar och jetkvarnar producerar den färdiga partikelstorleksfördelningen. Eftersom hartset mjuknar vid 50 till 60 grader Celsius måste kvarnen ta bort värme lika snabbt som den skapar den, varför luftflöde och kyldesign har lika stor betydelse som rotorhastigheten.
 Luftklassificering Mill Produktpartikelstorlek: D50 justerbar mellan 1,5 och 45 μm. Visa produkt →
Klassificering är den andra halvan av jobbet. En pulverbeläggning har vanligtvis en medelpartikelstorlek på 30 till 45 mikron, med fina partiklar under 10 mikron hålls till ett minimum och den grova svansen över 100 mikron nästan eliminerad. Fina partiklar orsakar dålig fluidisering och dammig applicering, medan grova partiklar ger apelsinskal och ojämna filmer. Att hålla en snäv skärpunkt är det som skiljer ett pulver som sprutar smidigt med hög överföringseffektivitet från ett som skapar avslag och omarbetning. Om du vill se hur den skärningspunkten hålls i praktiken, vår anteckning om hur en dynamisk puderklassificerare fungerar går igenom mekanismen.
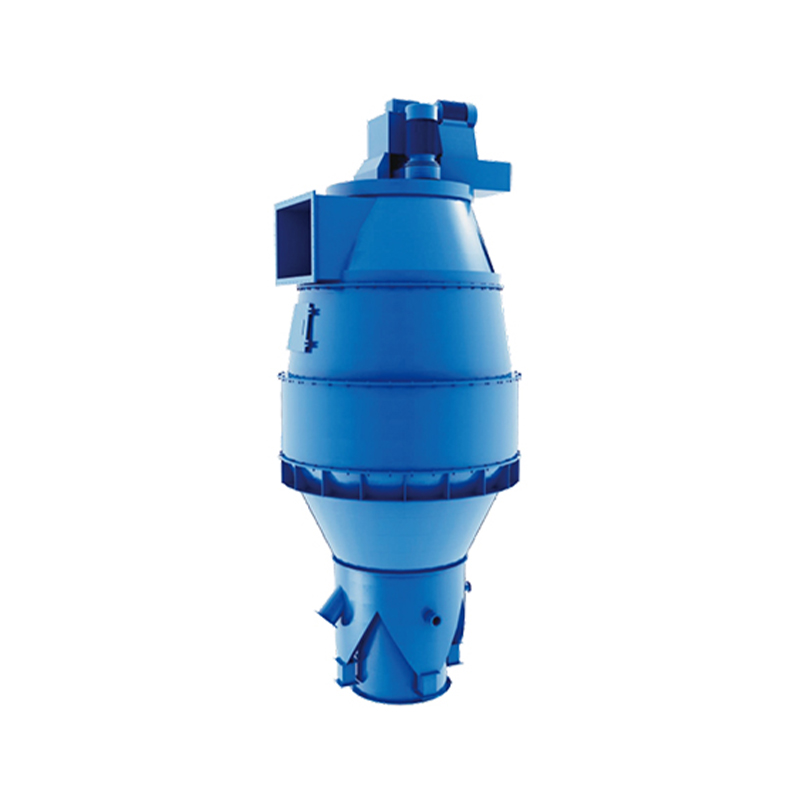
 Luftklassare Produktens partikelstorlek: D50 sträcker sig från 1 till 45 μm. Klassificeringseffektivitet: 60 % till 90 %. Produktionskapacitet: 1 till 60 t/h. Visa produkt →
Vissa formuleringar behöver ytterligare ett steg. Metalliska pigment, vaxer och laddningskontrolltillsatser är bundna till baspartiklarna så att de inte kan separera under transport eller sprutning, och modifieringsmaskiner finns specifikt för den uppgiften.
 Pulverlackering and modification machine Modifierare och material doseras exakt och tillsätts jämnt enligt blandningsförhållandet, vilket säkerställer omedelbar noggrannhet i blandningsförhållandet. Detta möjliggör en hej... Visa produkt →
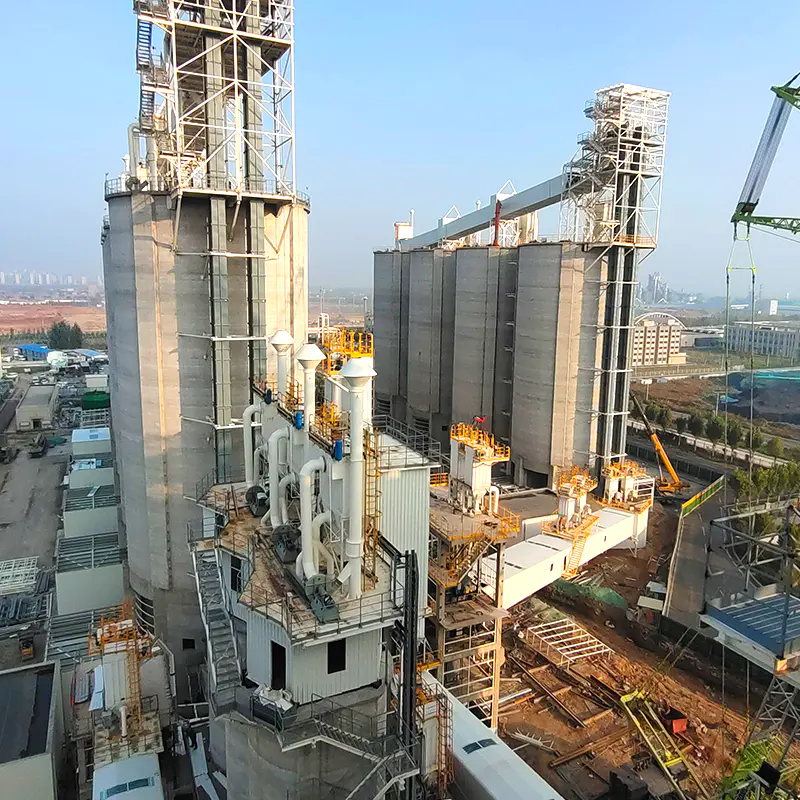
Det här är marken vi arbetar på varje dag. Jiangsu JND har byggt utrustning för slipning, klassificering, torkning, dammuppsamling och rökgasrening sedan 2002, med stöd av ett provinsiellt teknologicenter, långt samarbete med universitet som Southeast University och Tongji University, och ISO 9001, ISO 14001 och OHSAS 18001-certifiering. Våra bruk och klassificerare betjänar såväl pulverproducenter som cement-, kemi-, kraft- och stålindustrin, och samma tekniska frågor dyker upp i dem alla: hur fint, hur enhetligt och hur konsekvent.
Vanliga problem med pulverlackering och deras orsaker
De flesta defekter går tillbaka till tre variabler: förbehandling, filmtjocklek och värmehistorik. Tabellen nedan listar de fel vi hör om oftast.
| Defekt | Trolig orsak | Praktisk fix |
|---|---|---|
| Apelsinskal | Filmen är för tjock, grovt pulver, härdar för snabbt | Minska produktionen, dra åt partikelstorleksfördelningen, sakta ner rampen |
| Dålig vidhäftning | Olja, glödskal eller en svag omvandlingsbeläggning | Se över avfettnings- och fosfatstadierna, verifiera sköljvattnets kvalitet |
| Pinholes | Instängd luft eller fukt som kommer ut från underlaget | Förvärm delen, använd en avgasningstillsats, minska filmtjockleken |
| Färgskiftning | Överbakning eller ojämn ugnsbelastning | Kontrollera metalltemperaturen, inte bara ugnslufttemperaturen |
| Tunn täckning i hörnen | Faraday bureffekt | Sänk spänningen, öka pistolavståndet, överväg tribo-laddning |
Att få pulversidan av processen rätt
Pulverlackering är en enkel idé med en krävande leveranskedja bakom sig. Kemin avgör hur filmen presterar, men partikelstorleksfördelningen avgör hur den sprutas, hur mycket översprutning du återvinner och hur ofta din linje producerar rejekt. Några mikrometers avdrift i den fina änden av fördelningen kan förvandla en jämn linje till en omarbetningslinje.
Om du producerar beläggningspulver, eller om du bearbetar de mineralfyllmedel som ingår i det, är valet av slip- och klassificeringsutrustning med en stabil skärpunkt det beslut du kommer att göra med högsta hävstång. Vårt team har dimensionerat kvarnar och klassificerare i mer än två decennier, och vi ser gärna på ditt material, din målfördelning och din kapacitet innan vi rekommenderar en konfiguration. Ta kontakt med våra ingenjörer och vi kommer att arbeta igenom siffrorna med dig.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588