

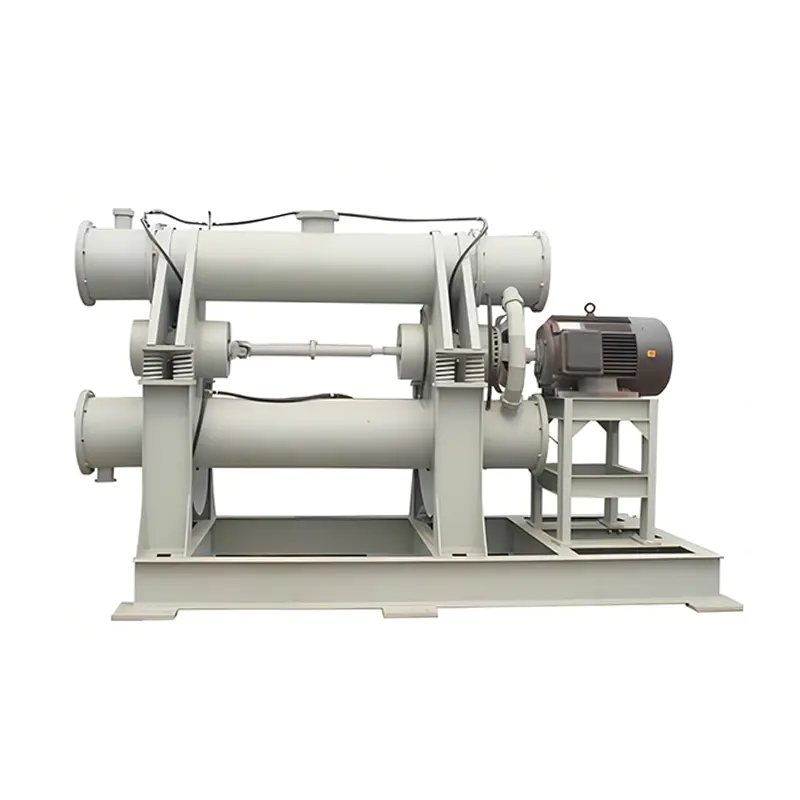
En vibrerande kvarn är en slipmaskin som använder snabb mekanisk vibration istället för långsam trumrotation för att bryta ner och finmala bulkmaterial. Den vibrerande kammaren svänger vanligtvis med 1000 till 3000 cykler per minut , vilket tvingar slipmediet inuti röret, såsom stålstänger, stålkulor eller keramiska cylindrar, att slå och gnugga mot matarmaterialet tusentals gånger per minut. Denna åtgärd ger mycket fina, smala partikelstorleksfördelningar i en mycket kortare bearbetningscykel än en konventionell tumlande kulkvarn, vilket är anledningen till att vibrerande kvarnar är flitigt utvalda för ultrafin malning, mekanisk aktivering och torr- eller våtspridningsuppgifter inom gruv-, keramik-, kemisk- och metallurgisk industri.
Huvudkomponenter i en Vibrerande kvarn
Varje vibrerande kvarn, oavsett storlek eller tillverkare, är uppbyggd kring fem kärndelar som samverkar för att generera och överföra vibrationsenergi till malningskammaren.
- Sliprör eller cylinder , vanligtvis U-formad eller rörformad, fodrad med slitstarkt gummi, manganstål eller keramiska plattor beroende på vilket material som bearbetas
- Vibrationsgenerator , en obalanserad axelenhet som drivs av en elektrisk motor som omvandlar roterande rörelse till en kontrollerad cirkulär eller elliptisk vibration
- Slipande media , inklusive stålstänger, stålkulor eller keramiska cylindrar som fyller ungefär 70 till 85 procent av rörvolymen
- Fjäderstödsystem , som isolerar vibrationer från basramen och skyddar den omgivande grunden och strukturen
- Drivmotor och koppling , vanligtvis en standard trefasmotor ansluten genom en flexibel koppling för att minska stötbelastningen på axeln
Arbetsprincip och slipmekanism
Malröret på en vibrerande kvarn är monterad på fjädrar och ansluten till en excentrisk axel. När motorn roterar axeln skapar den obalanserade massan en roterande centrifugalkraft som trycker in hela röret i en liten, snabb, cirkulär vibrationsbana snarare än en full rotation. Eftersom själva röret knappt rör sig i absoluta tal upplever slipmediet inuti en mycket högre relativ acceleration, ofta tre till tio gånger tyngdaccelerationen , jämfört med media inuti en roterande kulkvarn som huvudsakligen styrs av gravitation och trumhastighet.
Tre slipåtgärder sker samtidigt
Inuti röret utsätts mediet och materialet för stötar, nötning och skjuvning samtidigt, vilket är huvudorsaken till att vibrerande kvarnar når fina partikelstorlekar så snabbt.
- Slagslipning, där mediapartiklar kolliderar direkt med matarmaterial och bryter större partiklar till mindre fragment
- Utslitningsslipning, där lager av media gnider mot varandra och mot materialet, vilket sliter ned partikelytorna gradvis
- Skjuvslipning, producerad av glidrörelsen mellan intilliggande lager av slipmedia som rör sig med något olika hastigheter
Vanliga typer av Vibrerande kvarns
Vibrerande kvarnar är i allmänhet grupperade efter rörform och slipmedia, och varje konfiguration passar olika kombinationer av matningsstorlek, målfinhet och materialhårdhet.
| Typ | Slipande media | Typisk utgångsfinhet | Vanligt bruk |
|---|---|---|---|
| Vibrerande kvarn av rörtyp | Stålstänger eller cylpebs | Ned till 10 mikron | Mineralpulver, kvarts, fältspat |
| U-formad vibrerande kvarn | Stålkulor | 5 till 45 mikron | Metallpulver, keramiskt råmaterial |
| Våtvibrerande kvarn | Keramiska pärlor | Sub mikron räckvidd | Pigment, beläggning, dispersion av batterislurry |
| Vibrerande kvarn med två rör | Stålstänger | 15 till 60 mikron | Mineralbearbetningslinjer med stor kapacitet |
Vibrerande kvarn jämfört med kulkvarn och stångkvarn
Kunder som utvärderar finmalningsutrustning jämför ofta en vibrerande kvarn med en traditionell kulkvarn eller stångkvarn. De största skillnaderna beror på malningsintensitet, energieffektivitet och partikelfinhet.
Slipintensitet och hastighet
En vibrerande kvarn applicerar slipkraft med en mycket högre frekvens än en roterande trumma, så att den kan nå samma finhetsmål på en bråkdel av uppehållstiden. En sats som behöver flera timmar i en konventionell kulkvarn kan ofta bearbetas på 20 till 60 minuter inuti en vibrerande kvarn vid malning av samma mineral till en jämförbar mikronstorlek, enligt utrustningens prestandadata som vanligtvis publiceras av kinesiska malningsutrustningstillverkare.
Energiförbrukning per effektenhet
Eftersom media uppnår högre acceleration med mindre roterande massa att övervinna, förbrukar vibrerande kvarnar i allmänhet mindre specifik energi per ton produkt för ultrafina malningsuppgifter, även om excitermotorn fortfarande drar kontinuerlig kraft under drift och totala energibesparingar beror mycket på matningshårdhet och målfinhet.
Footprint och installation
Vibrerande kvarnar är vanligtvis mer kompakta än kulkvarnar med jämförbar effekt, eftersom de inte behöver ett stort roterande trumskal, men de kräver ett korrekt utformat fjäderfundament för att absorbera vibrationer och förhindra att de överförs till verkstadsgolvet.
Industriella tillämpningar av Vibrerande kvarns
Vibrerande kvarnar används överallt där en process kräver fina eller ultrafina partiklar med en snäv storleksfördelning, och den specifika applikationen avgör vanligtvis rörfodermaterialet, malningsmediets typ och om processen går torrt eller vått.
- Icke metallisk mineralbearbetning , inklusive kvartssand, kaolin, talk, kalciumkarbonat, fältspat och grafitpulver
- Beredning av metall och legeringspulver , såsom flagigt aluminiumpulver, kopparpulver och järnpulver som används i beläggningar och pulvermetallurgi
- Keramisk och eldfast råmaterialslipning , där enhetlig partikelstorlek direkt påverkar sintringskvaliteten
- Kemisk och pigmentdispersion , blanda fasta pigment i flytande bärare för färger, bläck och beläggningar
- Bearbetning av batterimaterial , finslipning av elektrodmaterial såsom grafit och prekursorer av litiumföreningar
- Forskning om mekanisk aktivering , där vibrationsenergi förändrar partikelns ytstruktur för att förbättra reaktiviteten i senare kemiska steg
Fördelar med att använda en vibrerande kvarn
| Fördel | Praktisk fördel |
|---|---|
| Högfrekventa vibrationer | Kortare malningscykel och snabbare minskning av partikelstorleken |
| Kompakt struktur | Mindre verkstadsfotavtryck än tumlande kvarnar med liknande produktion |
| Snäv partikelfördelning | Konsekventare produktkvalitet med färre överdimensionerade partiklar |
| Flexibel våt eller torr drift | Anpassningsbar till olika nedströmsprocesskrav |
| Låg mediekonsumtion | Minskad ersättningskostnad för slipstavar, kulor eller pärlor över tiden |
Viktiga tekniska parametrar vid val av en vibrerande kvarn
Att välja rätt modell för vibrerande kvarn beror på mer än bara rörvolymen. Köpare bör utvärdera följande parametrar tillsammans med sin leverantör innan de gör en beställning.
Foder och produktspecifikation
Bekräfta den maximala matarpartikelstorleken som kvarnen kan acceptera, målfinheten i mikron och om processen behöver köras kontinuerligt eller i satser, eftersom dessa tre faktorer bestämmer rörlängd, medialaddningsförhållande och exciteringseffekt.
Vibrationsfrekvens och amplitud
Vibrationsamplituden är vanligtvis justerbar inom ett område av 2 till 8 millimeter genom att ändra motviktskonfigurationen på magnetiseringsaxeln, och en högre amplitud ökar generellt slipintensiteten men ökar också slitaget på rörfoder och media.
Material av rörfoder
Manganstålfoder passar till slipande mineraltillförsel, gummifoder minskar metallföroreningar för kemiska eller pigmenttillämpningar, och keramiska foder är att föredra när även spår av järnföroreningar skulle påverka produktens renhet.
Underhållstips för tillförlitlig långtidsdrift
Vibrerande kvarnar arbetar under kontinuerlig cyklisk stress, så en konsekvent underhållsrutin förlänger livslängden och håller partikelfinheten stabil sats efter sats.
- Inspektera fjäderstöden regelbundet för utmattningssprickor, eftersom slitna fjädrar tillåter överflödig vibration att överföras till fundamentet
- Kontrollera lagertemperaturen och smörjningen på magnetiseringsaxeln, eftersom överhettning ofta är det tidigaste tecknet på lagerslitage
- Övervaka rörfodrets tjocklek regelbundet och byt ut slitna sektioner innan de perforeras, särskilt vid mineraltillämpningar med hög nötning
- Fyll på slipmedia enligt ett definierat schema, eftersom underdimensionerad medialaddning minskar slipeffektiviteten och ökar specifik energianvändning
- Verifiera motorinriktning och kopplingsskick, eftersom felinriktning accelererar axel- och lagerslitage mycket snabbare än normala driftsbelastningar
Vanliga problem och praktisk felsökning
| Problem | Trolig orsak | Föreslagen åtgärd |
|---|---|---|
| Produktfinheten når inte målet | Otillräcklig medialaddning eller slitna media | Fyll på eller byt ut slipmedia till korrekt laddningsförhållande |
| Onormala vibrationer eller buller | Lös exciter motvikt eller lagerslitage | Stoppa kvarnen och inspektera exciter-fästen och lager |
| Minskad genomströmning över tid | Foderslitage förändrar invändig rörgeometri | Mät fodrets tjocklek och schemalägg byte |
| Motor överbelastning löser ut | Överdriven matningshastighet eller överladdning av media | Justera matningshastigheten och bekräfta mediavikten mot designspecifikationen |
Senaste utvecklingen inom Vibrating Mill Technology
Under de senaste åren har tillverkare fokuserat utvecklingsinsatser på tre praktiska områden snarare än på dramatiska omkonstruktioner av kärnvibrationsprincipen.
Frekvensstyrning
Många nuvarande modeller parar nu magnetiseringsmotorn med en frekvensomriktare, vilket gör att operatörer kan finjustera vibrationsfrekvensen för olika inmatningsmaterial utan att ändra mekaniska motvikter, vilket förkortar växlingstiden mellan produktsatser.
Slitstarka foderuppgraderingar
Nyare keramiska komposit- och högkromlegerade foder förlänger serviceintervallen mellan foderbyten, vilket sänker den totala ägandekostnaden för kontinuerliga högnötningsoperationer som kvarts- och fältspatslipning.
Integration med automatiserad partikelstorleksövervakning
Vissa produktionslinjer ansluter nu online laserpartikelstorleksanalysatorer direkt till kvarnens kontrollsystem, vilket gör att processen kan justera uppehållstiden automatiskt istället för att bara förlita sig på fasta batch-timers.
Vanliga frågor om vibrerande kvarnar
Vilken partikelstorlek kan en vibrerande kvarn uppnå
Beroende på modell, mediatyp och matningshårdhet kan en vibrerande kvarn vanligtvis mala material ner till ett område på 5 till 45 mikron, och specialiserade våtvibrerande kvarnar med keramiska pärlor kan nå in i submikronområdet för pigment- och beläggningsdispersion.
Är en vibrerande kvarn lämplig för våtslipning
Ja. Våtvibrerande kvarnar används vanligtvis för pigment-, beläggnings- och batterislambearbetning, där flytande bärare och fasta partiklar mals tillsammans, och rördesignen justeras med tätade lager och korrosionsbeständiga foder för våt service.
Hur påverkar valet av slipmaterial prestandan
Stålstänger ger en stark slagkraft anpassad till hårdare mineraler, stålkulor ger en mer balanserad slag- och nötningsverkan för material med medelhårdhet, och keramiska pärlor minskar metallföroreningar samtidigt som de möjliggör mycket finslipning för känsliga kemiska produkter.
Hur ofta ska slipmedia bytas ut
Bytesintervallen varierar med matningens nötningsförmåga och driftstimmar, så de flesta operatörer spårar mediaviktsförlust under schemalagt underhåll och fyller på eller byter ut media när laddningen faller under förhållandet som rekommenderas av utrustningstillverkaren.
Vad är skillnaden mellan en vibrerande kvarn och en vibrerande sikt
En vibrerande kvarn använder vibrationsenergi tillsammans med malningsmedier för att minska partikelstorleken, medan en vibrerande sikt endast använder vibration för att separera partiklar efter storlek genom masköppningar och inte utför någon malningsåtgärd.
Kan en vibrerande kvarn köras kontinuerligt i en produktionslinje
Ja, många industriella vibrerande kvarnar är konstruerade för kontinuerlig matnings- och utmatningsdrift och är integrerade direkt i mineralbearbetnings- eller kemiska produktionslinjer, medan mindre enheter ofta drivs i batch-läge för testning i laboratorie- eller pilotskala.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588